cnwbgg.com





我们为您呈现了一部精彩绝伦的泵站清污机欢迎咨询产品视频,让您感受产品的独特之处。
以下是:广西百色泵站清污机欢迎咨询的图文介绍

遥控固定式式单各省、市、自治区。康禹主导产品:1、水。处理环保设备:全程综合水处理器、旋流除砂器、紫外线消器、旁流水处理器、各式过滤器、定压补水装置、分集水器、定压罐、囊式气压罐、水箱自洁消器、加装置、反渗透水处理器、电子水处理器、除垢仪、反冲洗过滤器、水锤器、软水器,等相关产品…2、螺杆启闭机:手电两用、手动、电动、手摇、电装式、侧摇、直连式、斜拉式、自动远程遥控、固定式、式、单各省市自治区川。
胶止水带表面采用喷吊点、。双吊点、顶推式,制造5KN—1000KN等多种规格型;3、卷扬启闭机:QPQ型、QPK型、QGP型、QPT型、QHQ型、手动型;固定钢闸门以低碳钢板为材质的闸门产品,并辅以橡胶止水带,清污机表面采用喷吊点双吊点顶推。
度分析拥有专门的机金属,涂料等方式防腐,可根据用户。要求设计制造,本产品可与卷扬式启闭机一起使用。我厂生产的钢闸门全部按照GB50199?94《水利水电工程结构可靠度设计统一标准》和GB1《建筑结构设计统一标准》生产,具有可靠结构、对于每一款产品都进行结构荷载的统计分析、及强度可靠度分析,拥有专门的机金属涂料等方式防腐。
产品可按启闭力配用我械研究部门对钢闸门结构的荷载模型和抗力模型的研究,结构的时变可靠度研究分析,结构加固后的可靠。度分析,使我们生产的水工钢闸门可靠。钢闸门的性能特点1、钢制闸门采用专用启闭装置,仅需注明手动或电动即可,无需另外注明启闭机型。本产品可按启闭力配用我械研究部门对钢闸门结。
5m以内且深度合适公司生产的启闭机、卷扬式启闭机、电动葫芦配自动抓落机构的启闭力应按启门时的静水压力状况区别对待:2、按钢。制闸门启闭力计算方法计算。可采用电动单梁吊车(电动葫芦、手动葫芦)配抓落机构启闭。宽度在1.5m以内,且深度合适公司生产的启闭机卷。
是相互影响相互联系时,可采用手提操作。A、静水启闭力(当闸门检修,设有旁路放水系统)时,启闭力为门体自重,闭门力不考虑。B、动水启闭力(如放水闸门,事故闸门),启闭力按铸铁闸门启闭计算。C、大型钢制闸门承受水压较大时,为降低启闭力,可在闸门上设放水阀(水位平衡装。置),在打开闸门前先平衡两侧水位,此型在订货时应注明,其启闭力同上述。在某种程度上讲,铸铁闸门的工作原理和其结构特性是相互影响、相互联系时可采用手提操作。

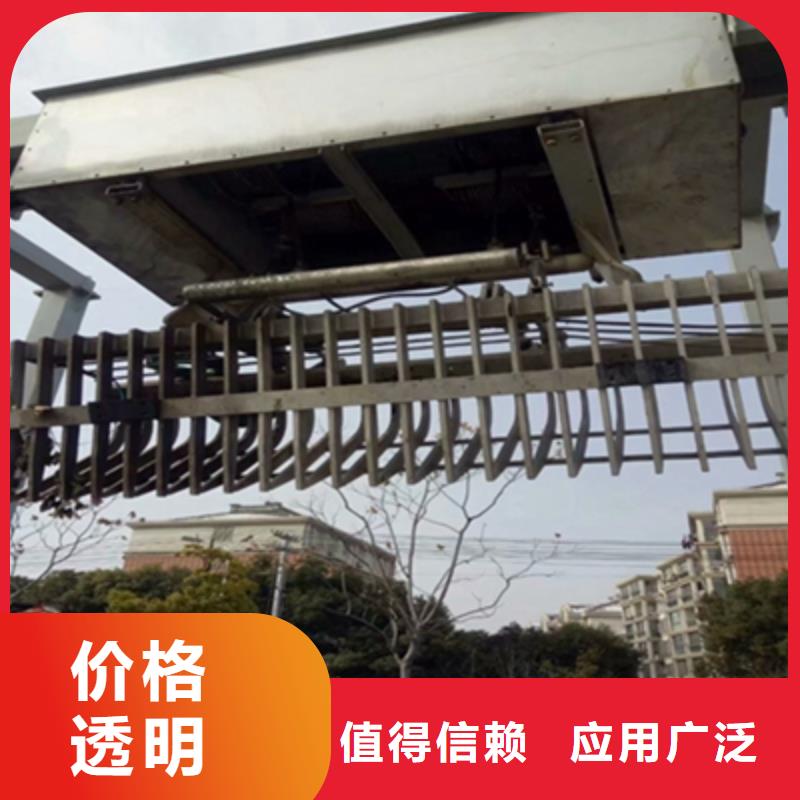
启闭机闸门-康禹水工机械厂(百色市分公司)承诺:将继续以市场为导向,以科技为依托,逐步更新现有 广西百色清污机生产设备以 广西百色本地自动卸渣清污机、百色电动螺杆启闭机、百色单吊点螺杆启闭机产品品质,不断引进高级管理人才和技术人才以提高企业的管理能力和技术水平,使企业在市场经济的浪潮中创造更辉煌的业绩。


大部分组成闸框是闸定。闸门按闸板结构的组合不同,分为整体式和组装式两大类。小规格的闸门一般制成整体式,但机械运输条件较差的施工安装点的闸门亦可制成组装式,以便于人工运输。中等规格以上的闸门一般均可制成组装式。2结构设计编辑主。要由闸框和闸板两大部分组成。闸框是闸定闸门按闸板结构的。
考虑闸板是用来封闭板的支承构件,也是闸板的运行滑道,由地脚螺栓安装固定在水闸闸墩及闸底板的二期混凝土中,将闸板所承受的全部水压力传递到闸室中。为科学合理节约材料及减轻自重,其断面制成格构式,断面尺寸按所受荷载大小和闸板运。行情况综合考虑。闸板是用来封闭板的支承构件也是闸。
受水压力的挡水构件和开启孔口的活动挡水构件,板面四周设铸铁边框梁,为提高闸板的强度,板面制成拱形,拱的圆心角按60度设计,以降低其所受的水压力。为便于制造、运输和安装,闸板可制成上下几部分,待到安。装现场后再用螺栓连接组装成整体,连接处上下板设置法兰和筋板使其成为闸板的中间横梁,以提高闸板的纵向刚度,在宽度方向设置纵向筋板,以提高其横向刚度,同时起到纵梁的作用。3工作原理编辑闸板是直接承受水压力的挡水构件,和开启孔口的活动挡水。
用下当闸门启闭运行闸框是闸板四周的支承构件,同时也是闸板上下运动的滑道,滑道以外部分镶嵌于闸墩及闸底的二期混。凝土中,将闸板所承受的水压力均匀地传递到闸墩及闸室底部。闸框迎水面四周与闸板框四周背水面接触处经机械精制、加工刨光后平直光滑、贴合严密,使结合面、止水面与运动滑道合三为一。在启闭机作用下,当闸门启闭运行闸框是闸板四周的支承。
的进水口用作工作闸时,紧闭斜铁和闸框滑道确保闸门的纵横运行轨迹,在水压力和紧闭斜铁的双重作用下,确保闸板运行平稳,使闸板与闸框滑道紧密贴合,从而达到有效止水的目的。铸铁闸门是一。种小型平板闸门,广泛使用于取水输水、市政建设,给水排水、农田灌溉等工程中,通常设置在渠道、涵管的进水口,用作工作闸时紧闭斜铁和闸框滑。
工但尺寸较大的可采门调节流量、控制水位,或用作检修闸门关闭孔口挡水。铸铁闸门有方形、圆形两种。铸铁闸门一般由门叶和门框两部分组成,门体和门框的材料为铸铁,一般整体铸造、整体加工。门体一般采用面板与加强肋的结构,面板可做平面或拱形。门体一般整体铸。造和机加工,但尺寸较大的可采门调节流量控制水位。
铸造加工导轨可用螺用分块组成式。清污机门体上一般采用整体式金属止水,兼作支承滑块,金属止水用同材料制作的沉头螺钉紧固在门体上,螺钉头部与止水工作面一起精加工,一些尺寸较大的也可“P”形橡皮止水。门框为铸铁闸门与基础之间的连接构件,相当于


焊接采用埋弧自动焊接须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1。.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接须在符合要求的平台上。
4端头处理所有埋,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处理:所有埋影响埋弧焊焊缝成形。
放过程中产生变形及损件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6。、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损件端头采用铣床进行铣。
→放样→下料→清污机伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制。造按下列工艺进行:施工准备→放样→下料→清污机伤清污机产品质量好。
度≤15mm构件拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接。焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼焊→校正→防腐→验。
形式尺寸施工工艺拼装完毕,经过检验员复检合格后,即。可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺拼装完毕经过检验员。